
 EN


Introduction : de la réclamation au composant
Chaque usine connaît une réclamation qui ne disparaît jamais tout à fait. Une ligne qui « s’embouteille systématiquement au niveau de l’étiqueteuse », un poste qui « ne parvient pas à suivre le rythme » ou un poste de travail qui « ne remplit jamais ses objectifs ». Transformer cette réclamation en projet financé exige une compétence avant tout : celle de relier un goulot d’étranglement de production à des composants d’automatisation spécifiques. Maîtriser cette compétence permet de faire passer l’amélioration des procédés d’un simple avis subjectif à une question de mesure objective.
Cet article propose une méthode pratique, destinée aux techniciens de maintenance, aux responsables de production et aux intégrateurs de systèmes, pour passer du symptôme à la solution. L’objectif n’est pas d’acheter du matériel rapidement, mais bien d’associer les bons composants d’automatisation à la contrainte adéquate, afin que l’amélioration des procédés se traduise par une augmentation mesurable du débit, et non par une nouvelle série de préoccupations.
Ce qu’est réellement un goulot d’étranglement de production
Un goulot d'étranglement de production est l'étape unique qui limite la sortie d'une ligne entière. Ce n'est pas nécessairement la machine la plus lente, ni la plus coûteuse ; c'est celle dont la capacité fixe la limite à tout ce qui se trouve en aval. Identifier correctement un goulot d'étranglement de production constitue le premier et le plus important acte d'amélioration de processus, car tout effort déployé ailleurs est largement gaspillé.
Deux pièges sont fréquents. Le premier consiste à confondre un symptôme avec une cause : une file d'attente se formant devant un poste peut indiquer un problème au niveau du poste en amont, et non pas du poste lui-même. Le second consiste à considérer un goulot d'étranglement temporaire — par exemple lors d'un changement de série ou d'un changement d'outillage — comme s'il était permanent. Aucun de ces deux pièges ne résiste à un exercice rigoureux de cartographie qui relie chaque goulot d'étranglement observé à des composants d'automatisation spécifiques.
Une méthode en six étapes pour cartographier un goulot d'étranglement de production
La méthode suivante transforme l’observation en une liste de composants. Chaque étape réduit l’écart entre un goulot d’étranglement de production et les composants d’automatisation capables de le résoudre.
Étape 1 : Observer la ligne à pleine demande
Observer la ligne pendant la période de demande maximale, et non pendant un quart de travail calme. Un goulot d’étranglement de production qui disparaît à faible volume est un problème d’ordonnancement, et non une limitation de capacité. Noter les endroits où les produits en cours de fabrication s’accumulent et ceux où les opérateurs attendent.
Étape 2 : Mesurer le temps de cycle à chaque poste
Enregistrer le temps de cycle pour chaque poste et le comparer au temps takt. Le poste dont le temps de cycle dépasse le temps takt constitue le goulot d’étranglement de production. Des données simples relevées à l’aide d’un chronomètre, recueillies sur plusieurs heures, suffisent généralement pour commencer.
Étape 3 : Classifier la contrainte
Classer le goulot d’étranglement de production comme étant lié à la vitesse, aux changements de série, à la qualité, à la fiabilité ou à la manutention manuelle. Cette classification détermine quels composants d’automatisation peuvent réellement apporter une aide efficace, et évite qu’un plan d’amélioration de processus ne privilégie une technologie inadaptée.
Étape 4 : Associer chaque catégorie aux composants d’automatisation
Chaque catégorie de contrainte correspond à une famille connue de composants d’automatisation :
| Contrainte | Composants d’automatisation typiques |
|---|---|
| Vitesse | Variateurs servo, moteurs servo, entrées/sorties haute vitesse |
| Changement de production | Axes servo, IHM pilotée par recettes, outillages interchangeables rapides |
| QUALITÉ | Capteurs de vision, dispositifs de détection, commande en boucle fermée |
| Fiabilité | API redondant, diagnostics, matériel de commande robuste |
| Manutention manuelle | Composants pneumatiques, actionneurs, unités robotisées |
Étape 5 : Quantifier l’amélioration du processus
Estimer le gain offert par chaque option : secondes gagnées par cycle, réduction des rebuts ou minutes supprimées lors des changements de série. Une amélioration de processus non chiffrée ne peut pas être priorisée, et ce sont les priorités qui justifient les dépenses.
Étape 6 : Évaluer le coût des composants d’automatisation par rapport au gain obtenu
Comparez le délai de rentabilisation de chaque option. Lorsque deux ensembles de composants d’automatisation génèrent un gain similaire, privilégiez celui qui est plus facile à entretenir et dont les pièces de rechange sont plus aisément disponibles — la maintenabilité constitue une forme d’amélioration des processus qui continue de produire des bénéfices.
Schémas courants de goulots d’étranglement en production et leurs solutions
Dans tous les secteurs industriels, les mêmes schémas se répètent. Leur reconnaissance accélère la cartographie.
| Modèle | Goulot d’étranglement probable en production | Composants d’automatisation envisagés |
|---|---|---|
| Poste aval en sous-alimentation | Alimentateur amont | Variateur servo, convoyeur à indexage, capteurs |
| File d’attente de changement de série | La configuration manuelle | Axes asservis, IHM de recette, outillage |
| Accumulation des rebuts | L’inspection | Capteur de vision, commande en boucle fermée |
| Temps d’inactivité de l’opérateur | Transfert manuel | Composants pneumatiques, actionneur, robot |
| Micro-arrêts | Fiabilité de commande | Diagnostic, API redondante, composants de qualité |
Une équipe ayant déjà observé ces schémas est généralement capable d’identifier le véritable goulot d’étranglement de production lors d’une seule inspection de la ligne. C’est là l’essence d’une amélioration de processus rapide et fondée sur des preuves.
Dans la mesure du possible, extrayez les preuves directement depuis la machine elle-même plutôt que de vous fier à la mémoire. Les variateurs et les automates modernes enregistrent les nombres de cycles, les heures de fonctionnement et les codes d’erreur, et ces enregistrements sont souvent plus fiables qu’un décompte manuscrit. Utilisez-les pour confirmer ce que le chronomètre a suggéré, et résolvez toute divergence avant de procéder à une modification.
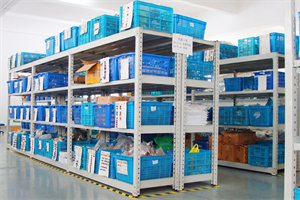
Légende : Ressource issue du site web officiel — images représentatives d’un environnement d’usine, non liées à un projet spécifique.
Transformer la carte en un plan d’amélioration des processus
Une fois le goulot d’étranglement de production et ses composants d’automatisation candidats documentés, la carte devient un plan :
- Classer chaque option selon le gain par unité de coût.
- Regrouper les composants d’automatisation partageant une même plateforme afin de simplifier la maintenance.
- Ordonner les travaux de façon que chaque étape génère de la valeur en elle-même.
- Définir comment l’amélioration du processus sera mesurée après la mise en service.
- Fixer une date de révision pour confirmer que le goulot d’étranglement de production initial s’est effectivement déplacé.
Un plan conçu ainsi maintient l’accent sur le flux, et non sur des listes d’achats. Les composants d’automatisation sont choisis parce qu’ils soulagent une contrainte spécifique, et l’amélioration du processus est vérifiée à l’aide de données chiffrées plutôt que d’impressions subjectives.
Mesurer l’amélioration du processus après la mise en service
Une carte n'est validée que par les résultats, donc chaque projet nécessite une procédure de mesure simple. Définissez la ligne de base avant tout changement, puis répétez la même mesure après la mise en service, en utilisant la même méthode et le même mode de roulement. La cohérence compte plus que la sophistication ; un chiffre approximatif mesuré de la même façon à deux reprises vaut plus qu'un chiffre précis mesuré de façon incohérente. Sans ligne de base, toute affirmation ultérieure d'amélioration du processus devient impossible à défendre.
Définir la ligne de base
Enregistrez la production actuelle, le taux de rebuts, le temps de changement de série et le temps d'arrêt pour le poste concerné. Gardez l'enregistrement simple et stockez-le là où l'équipe de production peut le voir. Une ligne de base introuvable est une ligne de base qui sera contestée ultérieurement.
Choisir la bonne période d'examen
Effectuez les mesures sur une période reflétant la demande normale, et évitez d'interpréter excessivement le premier roulement après la mise en service. Accordez à l'équipe le temps nécessaire pour s'adapter au nouveau flux de travail avant de tirer des conclusions.
Comparer par rapport à l'objectif
Placez les chiffres post-changement à côté de la ligne de base et de l’objectif. Si l’écart est réduit, le plan a fonctionné ; sinon, revenez sur la catégorie de contrainte plutôt que d’ajouter aveuglément plus de matériel. L’objectif de la mesure est de guider la prochaine décision, non d’attribuer des responsabilités.
Surveillez le déplacement de la contrainte
Soulagée d’une contrainte révèle presque toujours une autre contrainte. Considérez ce déplacement comme un signe de réussite, et réintroduisez-le directement dans la prochaine itération d’analyse. Avec le temps, cette boucle devient le mode de fonctionnement normal de l’usine.
Documentez ce que vous avez appris
Notez quelles interventions ont fonctionné et lesquelles n’ont pas fonctionné. Un bref compte rendu de chaque changement, de son coût et de son résultat constitue une base de connaissances interne qui accélère chaque décision future. Les nouveaux ingénieurs peuvent la consulter, et les gains reproductibles s’accumulent.
Impliquez continuellement l’équipe
Enfin, partagez les résultats avec les personnes qui gèrent la ligne. Les opérateurs remarquent les changements bien avant que les rapports ne les signalent, et leurs observations expliquent souvent un chiffre inattendu. Leur implication transforme la mesure d’un audit en une habitude partagée.
Une routine disciplinée de ce type transforme un projet ponctuel en une capacité continue. Les chiffres restent fiables, l’équipe reste engagée, et chaque cycle de travail s’appuie sur le précédent plutôt que de reprendre à zéro. C’est cela qui rend l’amélioration des processus durable, et non un événement isolé, et c’est cette habitude qui distingue les usines qui deviennent progressivement plus rapides de celles qui stagne après une seule victoire.
Scénario illustratif — remplacer par des données clients vérifiées avant publication
En septembre 2024, dans une usine de pièces métalliques à Penang, en Malaisie, un goulot d’étranglement récurrent s’est formé avant une station de débourrage manuel. L’équipe a mesuré les temps de cycle, constaté que cette station dépassait le temps takt de onze secondes et classé la contrainte comme relevant de la manipulation manuelle. Elle a sélectionné des composants pneumatiques ainsi qu’un ensemble d’actionneurs compacts, accompagnés de capteurs pour confirmer la présence des pièces. Un court programme d’amélioration du processus a réduit l’attente et augmenté la production de la ligne, sans ajouter un deuxième opérateur. Le goulot d’étranglement s’est alors déplacé vers une étape d’emballage en aval, qui est devenue l’objet de la prochaine revue.
Ce scénario est illustratif et vise à démontrer la méthode, non à décrire un client vérifié. Remplacez-le par des données projet documentées avant publication.
Approvisionnement des composants d’automatisation pour le plan cartographié
Cartographier un goulot d’étranglement de production n’est utile que si les composants d’automatisation choisis peuvent être approvisionnés de façon fiable et pris en charge sur le long terme. Pour les acheteurs transfrontaliers, un partenaire qui propose la sélection de produits, la conception de circuits de commande, la programmation de API, l’assemblage de systèmes, des conseils pour l’installation et une assistance pour le dépannage peut transformer une cartographie de composants en un système opérationnel. Découvrez le Produits AI Omni Control pour voir comment les API, les IHM, les variateurs de fréquence, les moteurs servo, les variateurs servo, les capteurs, les produits basse tension et les composants pneumatiques s’inscrivent dans les catégories de contraintes ci-dessus.
Comme un seul fournisseur peut souvent couvrir plusieurs catégories, le plan d’amélioration des processus devient plus facile à mettre en œuvre et à maintenir. Consultez le Site principal AI Omni Control pour découvrir le soutien technique disponible en complément du matériel.
Assurance Qualité et Certifications
Les exigences en matière de certification des composants d’automatisation dans tout projet d’amélioration de processus doivent être confirmées pour le produit et l’application exacts avant la commande. Selon le marché de destination et l’équipement sélectionné, les acheteurs peuvent exiger des documents tels que la certification ISO 9001 en gestion de la qualité, le marquage CE pour l’Espace économique européen, la certification UL ou des homologations nationales équivalentes. Comme ces exigences varient selon la famille de produits et le pays, demandez toujours les certificats spécifiques applicables à vos composants d’automatisation choisis, et vérifiez-les dans le devis final de votre projet d’amélioration de processus.
Conclusion : mesurer, cartographier, puis acheter
Un goulot d’étranglement en production ne doit pas être deviné, et l’amélioration des processus ne doit pas reposer sur un acte de foi. Observez la ligne à pleine demande, mesurez chaque poste, catégorisez la contrainte et associez-la à des composants d’automatisation dont le retour sur investissement est connu. Répétez cette démarche régulièrement, et l’usine développe ainsi l’habitude d’une amélioration fondée sur des preuves. Chaque goulot d’étranglement que vous éliminez déplace la contrainte vers un nouveau point — c’est précisément pourquoi la cartographie, et non l’achat, constitue une compétence durable.
Table des matières
- Introduction : de la réclamation au composant
- Ce qu’est réellement un goulot d’étranglement de production
-
Une méthode en six étapes pour cartographier un goulot d'étranglement de production
- Étape 1 : Observer la ligne à pleine demande
- Étape 2 : Mesurer le temps de cycle à chaque poste
- Étape 3 : Classifier la contrainte
- Étape 4 : Associer chaque catégorie aux composants d’automatisation
- Étape 5 : Quantifier l’amélioration du processus
- Étape 6 : Évaluer le coût des composants d’automatisation par rapport au gain obtenu
- Schémas courants de goulots d’étranglement en production et leurs solutions
- Transformer la carte en un plan d’amélioration des processus
- Mesurer l’amélioration du processus après la mise en service
- Scénario illustratif — remplacer par des données clients vérifiées avant publication
- Approvisionnement des composants d’automatisation pour le plan cartographié
- Assurance Qualité et Certifications
- Conclusion : mesurer, cartographier, puis acheter