
 EN


Wprowadzenie: od skargi do komponentu
Każda fabryka ma skargę, która nigdy całkowicie nie znika. Linia, która „zawsze zatrzymuje się przy etykietarce”, stanowisko, które „nie nadąża za tempem”, zmiana, która „nigdy nie osiąga celu”. Przekształcenie tej skargi w finansowany projekt wymaga jednej umiejętności ponad wszystko inne: umiejętności przypisania wąskiego gardła produkcyjnego do konkretnych komponentów automatyki. Zrób to dobrze, a poprawa procesu przestaje być kwestią opinii i staje się kwestią pomiaru.
Ten artykuł przedstawia praktyczną metodę, której mogą używać inżynierowie konserwacji, menedżerowie produkcji oraz integratorzy systemów, aby przejść od objawu do rozwiązania. Celem nie jest szybkie zakupienie sprzętu; celem jest dołączenie odpowiednich komponentów automatyki do odpowiedniego ograniczenia, dzięki czemu poprawa procesu przynosi mierzalny wzrost przepustowości, a nie nowy zestaw problemów.
Czym tak naprawdę jest wąskie gardło produkcyjne
Wąskie gardło produkcyjne to pojedynczy etap, który ogranicza wydajność całej linii. Nie musi to być najwolniejsze urządzenie ani najdroższe z nich; jest to urządzenie, którego zdolność produkcyjna określa maksymalną wydajność wszystkich kolejnych etapów. Poprawne zidentyfikowanie wąskiego gardła produkcyjnego to pierwszy i najważniejszy krok w doskonaleniu procesu, ponieważ wszelkie działania podejmowane w innych miejscach są zazwyczaj marnotrawstwem wysiłku.
Często występują dwa pułapki. Pierwsza polega na myleniu objawu z przyczyną: kolejkowanie przed stacją może wskazywać na stację znajdującą się powyżej w procesie, a nie na samą tę stację. Druga polega na traktowaniu tymczasowego wąskiego gardła produkcyjnego – np. wynikającego z przełączenia linii lub zmiany narzędzi – jako stałego. Żadna z tych pułapek nie przetrwa dyscyplinowanego ćwiczenia mapowania, które wiąże każde zaobserwowane wąskie gardło z konkretnymi komponentami automatyki.
Sześciokrokowa metoda mapowania wąskiego gardła produkcyjnego
Poniższa metoda przekształca obserwację w listę komponentów automatyzacji. Każdy krok zmniejsza lukę między wąskim gardłem produkcji a komponentami automatyzacji, które mogą je złagodzić.
Krok 1: Obserwuj linię przy pełnym zapotrzebowaniu
Obserwuj linię w czasie szczytowego zapotrzebowania, a nie podczas spokojnej zmiany. Wąskie gardło produkcji, które znika przy niskim wolumenie, wynika z problemów z harmonogramowaniem, a nie z ograniczeń pojemności. Zanotuj miejsca, w których gromadzi się produkt w toku oraz miejsca, w których operatorzy czekają.
Krok 2: Zmierz czas cyklu na każdej stacji
Zarejestruj czas cyklu dla każdej stacji i porównaj go z czasem takt. Stacja, której czas cyklu przekracza czas takt, stanowi wąskie gardło produkcji. Proste dane z zegarka stoperowego, zebrane w ciągu kilku godzin, zwykle wystarczają do rozpoczęcia działań.
Krok 3: Zaklasyfikuj ograniczenie
Zaklasyfikuj wąskie gardło produkcji jako ograniczenie prędkości, czasu przeładunku, jakości, niezawodności lub ręcznego manipulowania. Ta klasyfikacja określa, które komponenty automatyzacji mogą rzeczywiście pomóc, i zapobiega wyborowi niewłaściwej technologii w ramach planu doskonalenia procesu.
Krok 4: Dopasuj każdą kategorię do komponentów automatyzacji
Każda kategoria ograniczeń odpowiada znanej rodzinie komponentów automatyzacji:
| Ograniczenie | Typowe komponenty automatyzacji |
|---|---|
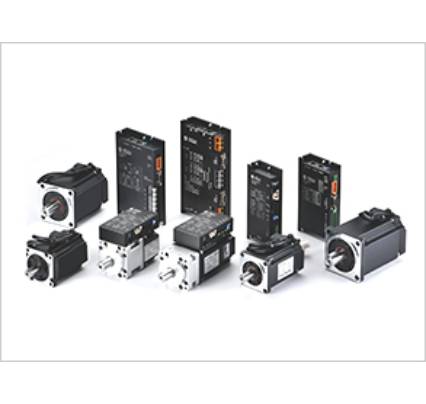
| Prędkość | Napędy serwo, silniki serwo, wejścia/wyjścia wysokiej prędkości |
| Zmiana produkcji | Osi serwo, HMI sterowane przepisami, szybkozamienne narzędzia |
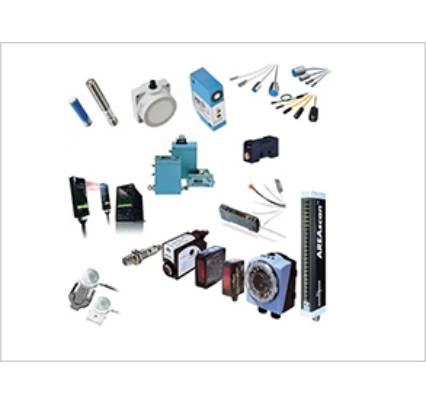
| Jakość | Czujniki wizyjne, urządzenia czujnikowe, sterowanie sprzężeniem zwrotnym |
| Niezawodność | PLC z redundancją, diagnostyka, odporna sprzętowa infrastruktura sterowania |
| Obsługa ręczna | Komponenty pneumatyczne, siłowniki, jednostki robotyczne |
Krok 5: Zilustruj poprawę procesu
Oszacuj korzyść wynikającą z każdej opcji: oszczędzone sekundy na cykl, zmniejszenie odpadów lub skrócenie czasu przełączenia o określoną liczbę minut. Poprawa procesu bez podania konkretnej wartości liczbowej nie może zostać określona jako priorytetowa, a priorytety stanowią podstawę uzasadnienia wydatków.
Krok 6: Oceń koszty komponentów automatyzacji w stosunku do uzyskanego zysku
Porównaj zwrot z inwestycji dla każdej opcji. Gdy dwa zestawy komponentów automatyzacji zapewniają podobny zysk, wybierz ten zestaw, który jest łatwiejszy w konserwacji i w zakupie części zamiennych — łatwość konserwacji to forma ulepszenia procesu, która przynosi korzyści na stałe.
Typowe wzorce wąskich gardeł produkcyjnych oraz sposoby ich usuwania
W różnych branżach pojawiają się te same wzorce. Ich rozpoznawanie przyspiesza mapowanie.
| Wzór | Prawdopodobna wąska gardło produkcyjna | Kandydujące komponenty automatyzacji |
|---|---|---|
| Stacja końcowa niedoborowo zaopatrywana | Zasilacz wstępujący | Silnik serwonapędowy, przenośnik indeksujący, czujniki |
| Kolejka zmiany konfiguracji | Ręczną konfigurację | Osi serwonapędu, HMI do przepisów, oprzyrządowanie |
| Gromadzenie odrzutów | Kontrolę jakości | Czujnik wizyjny, sterowanie w układzie zamkniętym |
| Czas postoju operatora | Ręczne przenoszenie | Elementy pneumatyczne, siłownik, robot |
| Mikroprzestoje | Niezawodności sterowania | Diagnostyka, nadmiarowy PLC, komponenty wysokiej jakości |
Zespół, który już wcześniej widział te wzorce, zazwyczaj potrafi zlokalizować prawdziwe wąskie gardło produkcji podczas jednej przejścia wzdłuż linii. To właśnie istota szybkiej, opartej na dowodach poprawy procesu.
Tam, gdzie to możliwe, pobieraj dane bezpośrednio z maszyny, a nie z pamięci. Nowoczesne napędy i sterowniki rejestrują liczbę cykli, czas pracy i kody błędów, a te zapisy są często bardziej wiarygodne niż ręcznie sporządzony podsumowanie. Wykorzystaj je, aby potwierdzić wnioski wynikające z pomiarów stoperem, oraz wyjaśnij wszelkie rozbieżności przed wprowadzeniem zmiany.
Podpis: Zasób ze strony internetowej — reprezentacyjne zdjęcia środowiska fabrycznego, niepowiązane z konkretnym projektem.
Przekształcenie mapy w plan doskonalenia procesu
Gdy ograniczenie produkcyjne i jego kandydujące elementy automatyzacji zostaną udokumentowane, mapa staje się planem:
- Uporządkuj każdą opcję według zysku przypadającego na jednostkę kosztu.
- Zgrupuj elementy automatyzacji współdzielące platformę, aby uprościć wsparcie.
- Ustal kolejność działań tak, aby każdy etap samodzielnie generował wartość.
- Zdefiniuj sposób pomiaru doskonalenia procesu po uruchomieniu.
- Ustal datę przeglądu, aby potwierdzić, czy pierwotne ograniczenie produkcyjne rzeczywiście się przesunęło.
Plan skonstruowany w ten sposób utrzymuje nacisk na przepływ, a nie na listy zakupów. Elementy automatyzacji są wybierane dlatego, że złagadzają konkretne ograniczenie, a doskonalenie procesu jest weryfikowane na podstawie danych liczbowych, a nie wrażeń.
Pomiar doskonalenia procesu po uruchomieniu
Mapa jest weryfikowana wyłącznie na podstawie osiągniętych wyników, dlatego każdy projekt wymaga prostej procedury pomiarowej. Zdefiniuj punkt odniesienia przed wprowadzeniem jakichkolwiek zmian, a następnie powtórz ten sam pomiar po uruchomieniu procesu, stosując tę samą metodę i ten sam schemat zmian. Spójność ma większą wagę niż zaawansowanie; przybliżona wartość zmierzona w ten sam sposób dwukrotnie jest bardziej wartościowa niż dokładna wartość zmierzona niespójnie. Bez ustalonego punktu odniesienia żadne późniejsze stwierdzenie poprawy procesu nie da się uzasadnić.
Zdefiniuj punkt odniesienia
Zarejestruj obecny poziom wydajności, wskaźnik odpadów, czas przełączania oraz czas przestoju dla danej stacji. Zapisz te dane w prosty sposób i przechowuj je w miejscu łatwo dostępnym dla zespołu produkcyjnego. Punkt odniesienia, którego nikt nie może znaleźć, będzie później kwestionowany.
Wybierz odpowiedni okres przeglądu
Przeprowadź pomiary w okresie odzwierciedlającym normalne zapotrzebowanie i unikaj nadmiernego interpretowania wyników pierwszej zmiany po uruchomieniu. Daj zespołowi czas na dostosowanie się do nowego przepływu pracy zanim wyciągniesz wnioski.
Porównaj z docelową wartością
Umieść dane po zmianie obok wartości bazowej i docelowej. Jeśli luka się zmniejszyła, plan zadziałał; jeśli nie – przeanalizuj ponownie kategorię ograniczenia zamiast ślepo dodawać kolejne sprzętowe rozwiązania. Celem pomiaru jest wspieranie kolejnej decyzji, a nie przydzielanie winy.
Obserwuj przemieszczanie się ograniczenia
Zmniejszenie jednego ograniczenia prawie zawsze ujawnia kolejne. Traktuj przemieszczenie ograniczenia jako sygnał sukcesu i natychmiast wykorzystaj tę informację w kolejnym cyklu analizy. Z czasem ta pętla staje się standardowym trybem działania zakładu.
Dokumentuj zdobytą wiedzę
Zapisz, które interwencje okazały się skuteczne, a które nie. Krótkie notatki dotyczące każdej zmiany, jej kosztu i osiągniętego efektu tworzą wewnętrzną bazę wiedzy, która przyspiesza każdą przyszłą decyzję. Nowi inżynierowie mogą ją czytać, a powtarzalne korzyści się kumulują.
Zachowaj zaangażowanie zespołu
Na koniec podziel się wynikami z osobami nadzorującymi linię produkcyjną. Operatorzy zauważają zmiany znacznie wcześniej niż raporty, a ich obserwacje często wyjaśniają nieoczekiwane wartości. Zaangażowanie ich w ten proces przekształca pomiary z audytu w wspólną praktykę.
Systematyczne stosowanie takiej procedury przekształca pojedynczy projekt w trwałą kompetencję. Dane pozostają wiarygodne, zespół pozostaje zaangażowany, a każda kolejna faza pracy opiera się na wcześniejszych osiągnięciach zamiast zaczynać od zera. To właśnie zapewnia zrównoważoną poprawę procesów, a nie jednorazowe działania, oraz to właśnie stanowi kluczową różnicę między zakładami, które stale zwiększają wydajność, a tymi, które po jednym sukcesie tracą impet.
Przykładowy scenariusz — zastąp go zweryfikowanymi danymi klienta przed publikacją
W września 2024 roku w zakładzie produkującym części metalowe w Penang w Malezji powstawał powtarzający się wąskie gardło produkcyjne tuż przed ręczną stacją usuwania wykańczania. Zespół zmierzył czasy cyklu, potwierdził, że czas pracy na tej stacji przekraczał czas takt o jedenaście sekund, i zaklasyfikował ograniczenie jako ręczne obsługiwane. Wybrano elementy pneumatyczne oraz kompaktowy zestaw siłowników wraz z czujnikami do potwierdzania obecności detali. Krótkotrwały program doskonalenia procesu zmniejszył kolejkę i zwiększył wydajność linii bez konieczności zatrudnienia dodatkowego operatora. W rezultacie wąskie gardło produkcyjne przeniosło się do kolejnego etapu – pakowania – który stał się głównym tematem następnej analizy.
Ten przykład ma charakter ilustracyjny i ma na celu zaprezentowanie metody, a nie opisanie rzeczywistego klienta. Przed publikacją należy zastąpić go udokumentowanymi danymi projektowymi.
Zakup komponentów automatyki zgodnie z opracowanym planem
Mapowanie wąskiego gardła produkcyjnego ma sens tylko wtedy, gdy wybrane komponenty automatyki można niezawodnie zdobyć i wspierać w czasie. Dla zakupujących z zagranicy partner oferujący dobór produktów, projektowanie obwodów sterowania, programowanie sterowników PLC, montaż systemu, wskazówki dotyczące instalacji oraz wsparcie techniczne przy rozwiązywaniu problemów może przekształcić mapę komponentów w działający system. Zapoznaj się z Zakres produktów AI Omni Control aby zobaczyć, jak sterowniki PLC, interfejsy HMI, przemienniki częstotliwości, silniki serwonapędowe, napędy serwonapędowe, czujniki, produkty niskonapięciowe oraz komponenty pneumatyczne przyporządkować do powyższych kategorii ograniczeń.
Ponieważ pojedynczy dostawca często obejmuje kilka kategorii, plan doskonalenia procesu staje się łatwiejszy w realizacji i utrzymaniu. Odwiedź Główną stronę internetową AI Omni Control i zapoznaj się z dostępna pomocą inżynierską towarzyszącą sprzętem.
Zapewnienie jakości i certyfikaty
Wymagania certyfikacyjne dotyczące komponentów automatyki w dowolnym projekcie ulepszania procesów należy potwierdzić dla konkretnego produktu i zastosowania przed złożeniem zamówienia. W zależności od rynku docelowego oraz wybranego sprzętu zakupujący mogą oczekiwać dokumentacji, takiej jak certyfikat ISO 9001 dotyczący zarządzania jakością, znak CE dla Europejskiego Obszaru Gospodarczego, certyfikat UL lub odpowiednie krajowe zatwierdzenia. Ponieważ te wymagania różnią się w zależności od rodziny produktów i kraju, zawsze należy żądać konkretnych certyfikatów stosownych do wybranych komponentów automatyki oraz potwierdzić je w ostatecznej ofercie dotyczącej projektu ulepszania procesów.
Podsumowanie: pomiary, mapowanie, a dopiero potem zakup
Wąskie gardło produkcji nie wymaga zgadywania, a doskonalenie procesów nie musi być skokiem w ciemno. Obserwuj linię przy pełnym zapotrzebowaniu, mierz wydajność każdej stacji, sklasyfikuj ograniczenie i dopasuj je do komponentów automatyzacji o znanym okresie zwrotu inwestycji. Powtarzaj tę procedurę cyklicznie — dzięki temu zakładowi przychodzi w zwyczaj systematyczne, oparte na dowodach doskonalenie procesów. Każde usunięte wąskie gardło przesuwa ograniczenie na nowe miejsce — dlatego trwałą umiejętnością jest mapowanie, a nie zakupy.
Spis treści
- Wprowadzenie: od skargi do komponentu
- Czym tak naprawdę jest wąskie gardło produkcyjne
- Sześciokrokowa metoda mapowania wąskiego gardła produkcyjnego
- Typowe wzorce wąskich gardeł produkcyjnych oraz sposoby ich usuwania
- Przekształcenie mapy w plan doskonalenia procesu
- Pomiar doskonalenia procesu po uruchomieniu
- Przykładowy scenariusz — zastąp go zweryfikowanymi danymi klienta przed publikacją
- Zakup komponentów automatyki zgodnie z opracowanym planem
- Zapewnienie jakości i certyfikaty
- Podsumowanie: pomiary, mapowanie, a dopiero potem zakup