
 EN


Giriş: Şikayetten Bileşene
Her tesisin, asla tam olarak çözülemeyen bir şikayeti vardır. "Etiketleyicide her zaman tıkanan" bir hattın, "adım adım takip edemeyen" bir istasyonun ya da "hedefe hiçbir zaman ulaşamayan" bir vardiyenin durumu gibi. Bu şikayetin fonlanan bir projeye dönüştürülmesi, tek başına öncelikli bir yetenek gerektirir: Üretim darboğazını belirli otomasyon bileşenlerine dönüştürebilme yeteneği. Bunu iyi yaparsanız, süreç iyileştirmesi görüşlere dayalı bir konu olmaktan çıkar ve ölçülebilir bir konu haline gelir.
Bu makale, bakım mühendisleri, üretim müdürleri ve sistem entegratörleri tarafından semptomdan çözüme geçiş yapmak için kullanılabilecek pratik bir yöntem sunar. Amacımız donanımı hızla satın almak değil; süreç iyileştirmesinin ölçülebilir bir verim artışı sağlaması yerine yeni bir kaygılar yığını yaratmaması için doğru otomasyon bileşenlerini doğru kısıtlamaya bağlamaktır.
Üretim darboğazının gerçek anlamı
Üretim darboğazı, bir üretim hattının tamamının çıktı miktarını sınırlayan tek adımdır. Bu, mutlaka en yavaş makine ya da en pahalı makine değildir; bunun yerine, aşağı akıştaki tüm süreçleri kapasitesiyle sınırlandıran makinedir. Üretim darboğazını doğru şekilde belirlemek, süreç iyileştirme çalışmalarının ilk ve en önemli aşamasıdır; çünkü bu dışındaki herhangi bir noktada harcanan çaba büyük ölçüde boşa gider.
İki yaygın tuzak vardır. Birincisi, bir belirtiyi nedenle karıştırmaktır: bir istasyon önünde oluşan kuyruk, aslında o istasyonu değil, onun hemen önceki (yukarı akıştaki) istasyonu gösteriyor olabilir. İkincisi ise geçici bir üretim darboğazını — örneğin bir ürün değişimi veya kalıp değişimi gibi — kalıcı bir darboğaz gibi değerlendirmektir. Ancak bu iki tuzak da, gözlemlenen her darboğazı belirli otomasyon bileşenleriyle ilişkilendiren disiplinli bir haritalama çalışmasıyla ortadan kalkar.
Bir üretim darboğazını haritalamak için altı adımlı bir yöntem
Aşağıdaki yöntem, gözlemi bir bileşen listesine dönüştürür. Her adım, üretim darboğazıyla onu hafifletmeye yetenekli otomasyon bileşenleri arasındaki farkı daraltır.
Adım 1: Hattı tam talep altında gözleyin
Hattı düşük yoğunluklu bir vardiyada değil, zirve talep sırasında izleyin. Düşük hacimde kaybolan bir üretim darboğazı, kapasite sorunu değil; çizelgeleme sorunudur. Üretim sürecinde yarı mamul birikimlerinin oluştuğu ve operatörlerin beklediği noktaları not edin.
Adım 2: Her istasyonda çevrim süresini ölçün
Her istasyon için çevrim süresini kaydedin ve bunu takt süresiyle karşılaştırın. Çevrim süresi takt süresini aşan istasyon, üretim darboğazıdır. Genellikle birkaç saat boyunca toplanan basit kronometre verileri, başlamak için yeterlidir.
Adım 3: Darboğazı sınıflandırın
Üretim darboğazını hız, değişim süresi, kalite, güvenilirlik veya elle işleme olarak sınıflandırın. Bu sınıflandırma, hangi otomasyon bileşenlerinin gerçekçi şekilde yardımcı olabileceğini belirler ve süreç iyileştirme planının yanlış teknolojiye yönelmesini önler.
Adım 4: Her kategoriyi otomasyon bileşenleriyle eşleştirin
Her kısıt kategorisi, otomasyon bileşenlerinin bilinen bir ailesine karşılık gelir:
| Kısıt | Tipik otomasyon bileşenleri |
|---|---|
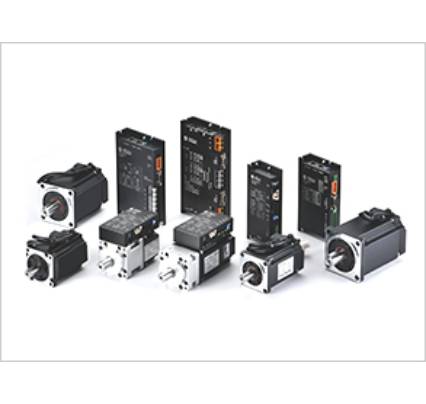
| Hız | Servo sürücüler, servo motorlar, yüksek hızlı G/Ç |
| Değişim | Servo eksenleri, tarif tabanlı HMI, hızlı değişimli takımlar |
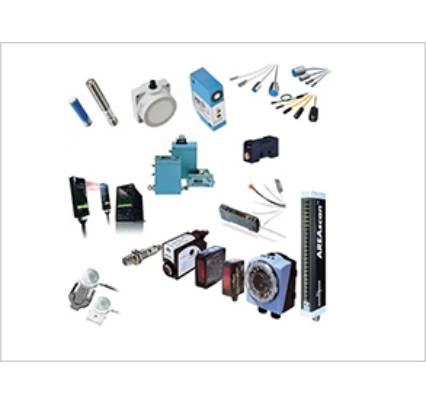
| Kalite | Görüş sensörleri, algılama cihazları, kapalı çevrim kontrolü |
| Güvenilirlik | Yedekli PLC, teşhis sistemleri, dayanıklı kontrol donanımı |
| Manuel Taşıma | Pnömatik bileşenler, aktüatörler, robotik üniteler |
Adım 5: Süreç iyileştirmesini nicelendirin
Her seçeneğin sağlayacağı kazancı tahmin edin: döngü başına kazanılan saniyeler, azalan hurda oranı veya değişime harcanan dakikaların azaltılması. Sayısal bir değer içermeyen bir süreç iyileştirmesi önceliklendirilemez; öncelikler ise harcamaları haklı çıkaran unsurlardır.
Adım 6: Otomasyon bileşenlerinin maliyetini kazançla karşılaştırın
Her seçeneğin geri ödeme süresini karşılaştırın. İki farklı otomasyon bileşeni seti benzer kazanç sağlıyorsa, bakımının daha kolay olduğu ve yedek parça temininin daha basit olduğu seti seçin — bakımı kolaylık, süreç iyileştirmesinin kendini sürekli ödüllendiren bir biçimidir.
Yaygın üretim darboğaz desenleri ve çözümleri
Endüstriler genelinde aynı desenler tekrarlanır. Bunları tanımak, haritalandırmayı hızlandırır.
| Desen | Muhtemel üretim darboğazı | Aday otomasyon bileşenleri |
|---|---|---|
| Beslenmesi yetersiz olan aşağı akış istasyonu | Yukarı akış besleyicisi | Servo sürücü, indeksleme konveyörü, algılama |
| Değişim kuyruğu | Manuel kurulumda harcanan süreyi azaltmalarına olanak tanır. | Servo eksenleri, tarif HMI'si, takımlar |
| Reddedilen ürünlerin birikimi | Denetim | Görüş sensörü, kapalı çevrim kontrolü |
| Operatörün boşta geçirdiği süre | Elle aktarım | Pnömatik bileşenler, aktüatör, robot |
| Mikro-duraklamalar | Kontrol güvenilirliği | Teşhis sistemleri, yedekli PLC, kaliteli bileşenler |
Bu desenleri daha önce görmüş bir ekip, genellikle üretim hattında gerçek üretim darboğazını tek bir turda tespit edebilir. Bu, hızlı ve kanıta dayalı süreç iyileştirmesinin özüdür.
Mümkün olduğunca kanıtı makinenin kendisinden, bellekten değil, alın. Modern sürücüler ve denetleyiciler çevrim sayılarını, çalışma saatlerini ve arıza kodlarını kaydeder; bu kayıtlar, el ile tutulan bir sayım kadar güvenilir olma eğilimindedir. Kronometreyle elde edilen sonucu doğrulamak için bunları kullanın ve bir değişiklik yapmadan önce herhangi bir farkı giderin.
Açıklama: Resmi web sitesi varlığı — belirli bir projeye bağlı olmayan temsili fabrika ortamı görselleri.
Haritayı bir süreç iyileştirme planına dönüştürmek
Üretim darboğazının ve aday otomasyon bileşenlerinin belgelenmesinin ardından harita bir plan haline gelir:
- Her seçeneği kazanç/maliyet birimi oranına göre sıralayın.
- Destek işlemlerini kolaylaştırmak için aynı platformu paylaşan otomasyon bileşenlerini gruplayın.
- Her aşama kendi başına değer yaratacak şekilde çalışmayı sıralayın.
- Başlangıçtan sonra süreç iyileştirmesinin nasıl ölçüleceğini tanımlayın.
- Orijinal üretim darboğazının gerçekten kaydığını doğrulamak için bir inceleme tarihi belirleyin.
Bu şekilde oluşturulan bir plan, akışa odaklanmayı sürdürür; alışveriş listelerine değil. Otomasyon bileşenleri, belirli bir kısıtlamayı gidermek amacıyla seçilir ve süreç iyileştirmesi, izlenimler yerine sayısal verilerle doğrulanır.
Başlangıçtan sonra süreç iyileştirmesinin ölçülmesi
Bir harita yalnızca sonuçlarla doğrulanabilir; bu nedenle her proje için basit bir ölçüm rutini gereklidir. Herhangi bir değişiklikten önce temel çizgiyi tanımlayın, ardından başlangıçtan sonra aynı yöntemi ve aynı vardiyaları kullanarak aynı ölçümü tekrarlayın. Tutarlılık, karmaşıklıktan daha önemlidir; aynı şekilde iki kez ölçülen kaba bir sayı, tutarsız şekilde ölçülen kesin bir sayıdan daha değerlidir. Temel çizgi olmadan, süreçte iyileştirme yapıldığına dair ileride yapılacak herhangi bir iddia savunulamaz.
Temel çizgiyi tanımlayın
Etkilenen istasyonun mevcut üretim miktarını, hurda oranını, değişim süresini ve durma süresini kaydedin. Kaydı basit tutun ve üretim ekibinin görebileceği bir yere saklayın. Kimse tarafından bulunamayan bir temel çizgi, ileride tartışmaya açık olacaktır.
Doğru değerlendirme penceresini seçin
Ölçümü, normal talebi yansıtan bir süre boyunca yapın ve başlangıçtan sonraki ilk vardiyada fazla yorum yapmaktan kaçının. Sonuçlar çıkarılmadan önce ekibin yeni iş akışına uyum sağlaması için zaman tanıyın.
Hedefe karşılaştırın
Değişim sonrası rakamları, temel durum ve hedefin yanına yerleştirin. Eğer fark küçüldüyse plan işe yaramıştır; aksi takdirde donanımı körükörüne artırma yerine kısıt kategorisini yeniden gözden geçirin. Ölçümün amacı, bir sonraki kararı yönlendirmektir; suçlamak değildir.
Kısıtın hareket ettiğine dikkat edin
Bir kısıtı hafifletmek neredeyse her zaman başka bir kısıtın ortaya çıkmasına neden olur. Kısıtın hareket etmesini başarı belirtisi olarak değerlendirin ve doğrudan bir sonraki analiz turuna geri besleme yapın. Zamanla bu döngü, tesisin normal çalışma şekli haline gelir.
Öğrendiklerinizi belgeleyin
Hangi müdahalelerin işe yaradığını ve hangilerinin işe yaramadığını yazın. Her değişiklikle ilgili kısa bir kayıt, maliyeti ve sonucu içermelidir; bu da gelecekteki tüm kararları hızlandıran bir iç bilgi tabanı oluşturur. Yeni mühendisler bunu okuyabilir ve tekrarlanabilir kazanımlar birikimli olarak artar.
Takımı dahil tutmaya devam edin
Son olarak, sonuçları hattı çalıştıran kişilerle paylaşın. Operatörler, raporlardan çok daha önce değişiklikleri fark eder ve gözlemleri genellikle beklenmedik bir sayının nedenini açıklar. Onları dahil etmek, ölçümü bir denetimden ortak bir alışkanlığa dönüştürür.
Bu tür disiplinli bir rutin, tek bir projeyi sürekli bir yeteneğe dönüştürür. Rakamlar dürüst kalır, ekip katılımda kalır ve her çalışma turu, sıfırdan başlamak yerine bir öncekine dayanarak ilerler. Bu da süreç iyileştirmesini geçici bir olay değil, sürdürülebilir bir süreç haline getirir; aynı zamanda sürekli hızlanmaya devam eden fabrikalarla, tek bir başarıdan sonra duraklayan fabrikaları birbirinden ayıran alışkanlıktır.
Örnek senaryo — yayına alınmadan önce doğrulanmış müşteri verileriyle değiştirin
Eylül 2024’te Malezya’nın Penang kentindeki bir metal parçalar fabrikasında, elle kenar temizleme istasyonunun önünde tekrarlayan bir üretim darboğazı oluştu. Takım çevrim sürelerini ölçtü, istasyonun takt süresini on bir saniye aştığını doğruladı ve bu darboğazın nedenini elle işleme olarak sınıflandırdı. Parça varlığını doğrulamak için algılama elemanları ile birlikte pnömatik bileşenler ve kompakt bir aktüatör seti seçildi. Kısa süreli bir süreç iyileştirme programı, kuyruğu azalttı ve ikinci bir operatör eklenmeden üretim hattı çıktılarını artırdı. Ardından üretim darboğazı, bir sonraki incelemenin odak noktası haline gelen aşağı akıştaki ambalaj adımına kaydı.
Bu senaryo örnek amaçlıdır ve bir yöntemi göstermek için tasarlanmıştır; doğrulanmış bir müşteriye ait bir açıklama değildir. Yayınlanmadan önce bunun yerine belgelendirilmiş proje verileri kullanılmalıdır.
Haritalanan plan için otomasyon bileşenlerinin temini
Üretim darboğazının haritalanması, seçilen otomasyon bileşenlerinin güvenilir bir şekilde temin edilebilmesi ve uzun vadeli destek alabilmesi durumunda ancak faydalıdır. Sınır ötesi alıcılar için ürün seçimi, kontrol devresi tasarımı, PLC programlaması, sistem montajı, kurulum rehberliği ve sorun giderme desteği sunan bir ortak, bir bileşen haritasını işlevsel bir sisteme dönüştürebilir. Keşfedin: AI Omni Control ürün yelpazesi pLC'ler, HMI'ler, frekans çeviriciler, servo motorlar, servo sürücüler, sensörler, alçak gerilim ürünler ve pnömatik bileşenlerin yukarıdaki kısıt kategorilerine nasıl uyduğunu görmek için.
Tek bir tedarikçi genellikle birkaç kategoriyi kapsayabildiğinden, süreç iyileştirme planı uygulanması ve sürdürülmesi daha kolay hale gelir. Ziyaret edin: AI Omni Control ana sitesi donanımın yanı sıra mevcut olan mühendislik desteğini anlamak için.
Kalite Güvencesi ve Sertifikalar
Otomasyon bileşenleri için sertifikasyon gereksinimleri, herhangi bir süreç iyileştirme projesinde sipariş verilmeden önce tam olarak ilgili ürün ve uygulama için doğrulanmalıdır. Hedef pazar ve seçilen ekipmana bağlı olarak alıcılar, ISO 9001 kalite yönetimi, Avrupa Ekonomik Alanı için CE işareti, UL veya eşdeğer ulusal onaylar gibi belgeleri talep edebilir. Bu gereksinimler ürün ailesi ve ülke bazında değiştiği için, seçtiğiniz otomasyon bileşenlerine özel olarak geçerli olan sertifikaları her zaman talep edin ve bunları süreç iyileştirme projeniz için alınan nihai teklif içinde doğrulayın.
Sonuç: ölçün, haritalayın, sonra satın alın
Üretim darboğazı tahmin edilmek zorunda değildir ve süreç iyileştirmesi de bir inanç atlaması olmak zorunda değildir. Hattı tam talep altında gözlemleyin, her istasyonu ölçün, darboğazın türünü belirleyin ve bilinen getirisi olan otomasyon bileşenleriyle eşleştirin. Bunu tekrar tekrar yapın; böylece tesis, kanıta dayalı süreç iyileştirme alışkanlığı kazanır. Temizlediğiniz her üretim darboğazı, darboğazın yerini başka bir yere taşır — işte bu yüzden sürdürülebilir beceri, alışveriş yapmak değil, haritalama yapmaktır.
İçindekiler Tablosu
- Giriş: Şikayetten Bileşene
- Üretim darboğazının gerçek anlamı
- Bir üretim darboğazını haritalamak için altı adımlı bir yöntem
- Yaygın üretim darboğaz desenleri ve çözümleri
- Haritayı bir süreç iyileştirme planına dönüştürmek
- Başlangıçtan sonra süreç iyileştirmesinin ölçülmesi
- Örnek senaryo — yayına alınmadan önce doğrulanmış müşteri verileriyle değiştirin
- Haritalanan plan için otomasyon bileşenlerinin temini
- Kalite Güvencesi ve Sertifikalar
- Sonuç: ölçün, haritalayın, sonra satın alın