
 EN


Увод: од жалбе до компоненте
Свака биљка има неку нелагодност која никада не нестаје. Линија која "увек се повлачи у етикету", станица која "не може да иде у ногу", смена која "никада не погоди мета". Преобраћање те жалбе у финансирани пројекат захтева једну вештину изнад свих осталих: способност да се производње мапира на специфичне компоненте аутоматизације. Уради то добро и побољшање процеса престаје да буде питање мишљења и постаје питање мерења.
Овај чланак нуди практичну методу коју инжењери за одржавање, производни менаџери и системски интегратори могу користити да пређу од симптома до решења. Циљ није да се брзо купи хардвер; циљ је да се одговарајуће компоненте аутоматизације прикључе одговарајућем ограничењу, тако да побољшање процеса даје мерељив проток, а не нови скуп брига.
Шта је заправо производствено уплитно грло
Производствено углиште је један корак који ограничава производњу целе линије. То није нужно најспороћа машина, нити најскупља; то је та чија капацитет ограничава све што је доле по потоци. Правилно идентификовање производних уплића је први и најважнији чин побољшања процеса, јер се напори потрошени на другом месту углавном троше.
Две замке су уобичајене. Први је погрешно схватање симптома као узрока: редови који се формирају испред станице могу указивати на станицу горе по поток, а не на саму станицу. Други је третирање привремених производних уплишних угласа, као што је промена или промена алата, као трајног. Ни једна замка не преживљава дисциплиновану мапирање вежба која повезује свако примећено уплитно грло са специфичним компонентама аутоматизације.
Метода од шест корака за мапирање производних вузличних угласа
Следећи метод претвара посматрање у листу компоненти. Сваки корак смањује јаз између производних углића и компоненти аутоматизације које могу да га ублаже.
Корак 1: Нагледајте линију на пуну потражњу
Пазите на редовице током пик потражње, а не током тихе смене. Производствено уплитно уђе које нестаје са малим обемом је проблем распореда, а не капацитета. Запамтите где се трудови у току акумулирају и где оператери чекају.
Корак 2: Времена циклуса мерења на свакој станици
Запишите време циклуса за сваку станицу и упоредите га са тактом. Станица чија време циклуса прелази такт је производствено углиште. Обично је довољно да се за почетак сабере једноставни подаци о стопанским часовницима, који се прикупљају током неколико сати.
Корак 3: Класификовање ограничења
Класификујте производње уплитно грло као брзина, промјена, квалитет, поузданост или ручно управљање. Ова категоризација одређује које компоненте аутоматизације могу реално помоћи, и спречава план побољшања процеса да се додиже погрешне технологије.
Корак 4: Успоредите сваку категорију са компонентама аутоматизације
Свака категорија ограничења се приказује познатом породици компоненти аутоматизације:
| Ограничење | Типичне компоненте аутоматизације |
|---|---|
| Брзина | Серво-привози, серво-мотори, брзи В/В |
| Прелазак | Сервооси, ХМИ који се управља рецептом, алати за брзу промену |
| Квалитет | Стензори за визију, сензорски уређаји, контрола затвореног циклуса |
| Поузданост | Редудантни ПЛЦ, дијагностика, снажан контролни хардвер |
| Ручно управљање | Пневматичне компоненте, актуатори, роботичке јединице |
Корак 5: Квантификовати побољшање процеса
Процени добитак који свака опција нуди: уштеде секунди по циклусу, смањење остатка или уклањање минута за промену. Побољшање процеса без броја не може бити приоритетно, а приоритети су оно што оправдава трошкове.
Корак 6: Трошкови компоненти аутоматизације против добитка
Сравните износ сваке опције. Када два сета компоненти аутоматизације пружају сличну добитку, изаберите сет који је лакши за одржавање и набавите резервне делове за одржавање.
Заједнички обрасци уплитна угласа у производњи и њихови лекови
У свим индустријама, исти обрасци се понављају. Разпознавање их убрзава мапирање.
| Узорак | Вероватно уплитно угло у производњи | Кандидатне компоненте за аутоматизацију |
|---|---|---|
| Гладне станције дотока | Подизајнер | Серво-привод, конвејер за индексацију, сензирање |
| Ред за прелазак | Ручно подешавање | Серво оси, рецепт ХМИ, алати |
| Одбацивање акумулације | Inspekcija | Сензор за визију, контрола затвореног циклуса |
| Времена неактивности оператера | Ручно преношење | Пневматичне компоненте, актуатор, робот |
| Микро-стоп | Поузданост контроле | Дијагностика, редудантни ПЛЦ, квалитетне компоненте |
Тим који је раније видео ове обрасце обично може да пронађе истинско производствено уплитно угло у једном ходању линијом. То је суштина брзе, доказано засноване побољшања процеса.
Када је то могуће, извуците доказе из самог уређаја, а не из меморије. Савремени уређаји за управљање рачунаром бележе бројење циклуса, часове рада и кодове грешки, а ови подаци су често поузданији од ручно написаног броја. Користите их да бисте потврдили шта је стоп часовница предложила и помирили било какву разлику пре него што се обавежете да промените.
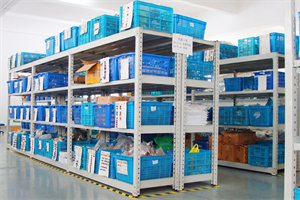
Капсија: Официјални сајт репрезентативне слике фабричког окружења, које нису везане за одређени пројекат.
Превраћање мапе у план побољшања процеса
Када се документују производња и њене компоненте за аутоматизацију, мапа постаје план:
- Ратујте сваку опцију по добитку по јединици трошкова.
- Групирање компоненти аутоматизације које деле платформу како би поједноставиле подршку.
- Поредите рад тако да свака фаза даје вредност сама по себи.
- Определите како ће се побољшање процеса мерети након покретања.
- Поставите датум прегледа како бисте потврдили да се првобитно уплитно грло у производњи заиста померало.
На тај начин се не фокусира на листе куповине, већ на проток. Компоненте аутоматизације бирају се зато што олакшавају одређено ограничење, а побољшање процеса се верификује према бројевима, а не утисцима.
Побољшавање процеса мерења након покретања
Мапа се потврђује само резултатима, тако да сваки пројекат треба једноставну рутину мерења. Пре сваке промене дефинишите исходно ниво, а затим поновите исто мерење након покретања, користећи исту методу и исти образац померања. Конзистентност је важнија од софистицираности; груби број који се два пута мери на исти начин вреди више од прецизног броја који се мери непостојан. Без основне линије, било која касније тврдња о побољшању процеса је немогућа за одбрану.
Дефиниши исходно ниво
Запишите тренутни излаз, стопу скрапа, време преласка и време простора за погођену станицу. Држите запис једноставним и чувајте га на месту где га продуцентски тим може видети. Базална линија коју нико не може пронаћи је базална линија која ће бити оспорена касније.
Изаберите право прозоре за прегледање
Измерјајте током периода који одражава нормалну потражњу и избегавајте превише читања у прву смену након покретања. Дајте тиму времена да се прилагоди новом радном теку пре него што извучете закључке.
У поређењу са циљем
Постави цифри након промене поред исходног броја и циља. Ако је јаз мањи, план је успео; ако не, поново прегледајте категорију ограничења уместо да слепо додате више хардвера. Сврха мерења је да води следећу одлуку, а не да се на њега наметне кривица.
Пазите на кретање ограничења
Олакшавање једног ограничења скоро увек открива друго. Погледајте покрет ограничења као знак успеха и вратите га у следећу рунду анализе. С временом, ова петља постаје нормалан начин рада биљке.
Запишите оно што сте научили
Напишите које су интервенције успеле, а које нису. Кратки запис сваке промене, њене трошкове и њеног резултата гради унутрашњу базу знања која убрзава сваку будућу одлуку. Нови инжењери могу да га читају, и повториви добици се повећавају.
Држите тим укључен.
На крају, поделите резултате са људима који управљају линијом. Оператори примећују промене много пре него што се то деси у извештајима, а њихово посматрање често објашњава неочекивани број. Укључивање њих претвара мерење из ревизије у заједничку навику.
Дисциплинована рутина ове врсте претвара један пројекат у континуирано искуство. Бројеви остају поштени, тим остаје ангажован, а свака рунда рада гради на последњој уместо да почиње од нуле. То чини побољшање процеса одрживим, а не једнократним догађајем, и то је навика која раздваја биљке које стално расту брже од оних које застају након једне победе.
Илустративни сценарио заменити провереном подацима о купцима пре објављивања
У септембру 2024. године, у фабрици за металне делове у Пенагу у Малезији, у производњи се појавио повратни грло углице пред ручном станицом за дебурирање. Тим је измерио времена циклуса, потврдио да је станица прешла тактно време за једанаест секунди и категоризовао ограничење као ручно руковање. Они су изабрали пневматичне компоненте и компактен комплет актуатора, заједно са сензором за потврду присуства делова. Кратки програм побољшања процеса смањио је редовину и подигао производњу линије без додавања другог оператера. Производствено уплитно уђе је затим прешло на корак паковања доле по вери, који је постао фокус следећег прегледа.
Овај сценарио је илустративни и намењен је демонстрацији методе, а не опису проверене купце. Пре објављивања замените га документованим подацима пројекта.
Компоненте за аутоматизацију снабдевања за мапирани план
Мапирање производних уплишних угласа корисно је само ако се изабране компоненте аутоматизације могу поуздано набавити и подржавати током времена. За прекограничне купце, партнер који нуди избор производа, дизајн контролног кола, ПЛЦ програмирање, монтажу система, уградњу упутства и помоћ у решавању проблема може претворити мапу компоненти у радни систем. Истражите АИ Омни Контрол производ да би се видјело како ПЛЦ-ови, ХМИ-ови, фреквенцијски инвертори, сервомотори, сервопривођачи, сензори, нисконапонски производи и пневматичке компоненте приказују горе наведене категорије ограничења.
Пошто један добављач често може покрити неколико категорија, план побољшања процеса постаје лакши за извршење и одржавање. Посетите Главни сајт АИ Омни Контрола да разуме инжењерску подршку доступну поред хардвера.
Обезбеђивање квалитета и сертификације
Потребе сертификације за компоненте аутоматизације у сваком пројекту побољшања процеса треба потврдити за тачан производ и примену пре наруџбе. У зависности од тржишта одредишта и одабране опреме, купци могу очекивати документацију као што је ИСО 9001 управљање квалитетом, ЦЕ ознака за Европски економски простор, УЛ или еквивалентна национална одобрења. Пошто се ови захтеви разликују по породици производа и земљи, увек тражите специфичне сертификате који се односе на изабране компоненте аутоматизације и потврдите их у коначном цитирању за ваш пројекат побољшања процеса.
Закључак: мере, мапе, а затим купе
Не треба да се претпоставља да је производње у тешком угласу, а побољшање процеса не мора бити скок вере. Погледајте линију на пуној потражњи, измерите сваку станицу, категоризујте ограничење и упоредите га са компонентама аутоматизације са познатом повраћајном вредност. Ако то учините много пута, биљка ће развити навику побољшања процеса заснованог на доказима. Свако производствено уплитно грло које очистимо помера ограничење негде ново, што је управо разлог зашто је мапирање, а не куповина, трајна вештина.
Садржај
- Увод: од жалбе до компоненте
- Шта је заправо производствено уплитно грло
- Метода од шест корака за мапирање производних вузличних угласа
- Заједнички обрасци уплитна угласа у производњи и њихови лекови
- Превраћање мапе у план побољшања процеса
- Побољшавање процеса мерења након покретања
- Илустративни сценарио заменити провереном подацима о купцима пре објављивања
- Компоненте за аутоматизацију снабдевања за мапирани план
- Обезбеђивање квалитета и сертификације
- Закључак: мере, мапе, а затим купе